 511 775 140
Ako prebieha tryskanie kovov krok za krokom
Vysvetľujeme, ako prebieha tryskanie kovov od prevzatia dielu až po odprášenie, aké abrazíva sa používajú a prečo je dôkladná príprava povrchu pred lakovaním taká dôležitá.
OBSAH
- Rezanie kovov: presnosť a kvalita
- Čo je rezanie kovov a prečo na ňom záleží
- Prehľad technológií používaných pri rezaní kovov
- Laserové rezanie kovov a jeho výhody
- Materiály vhodné na rezanie kovov
- Rezanie kovov pomocou CNC technológie
- Estetika a presnosť ako základ kvalitného rezania kovov
- Kde nachádza rezanie kovov svoje uplatnenie
- Kombinácia rezania kovov s ďalšími spracovateľskými operáciami
- Vplyv kvality rezania kovov na finálny produkt
- Ako vybrať správneho poskytovateľa služieb rezania kovov
- Skúsenosti a inovácie v oblasti rezania kovov
Tryskanie kovov je mechanické čistenie povrchu prúdom abrazíva, pri ktorom sa z dielu odstráni hrdza, okuje, staré nátery a nečistoty. Zároveň vzniká drsný kotviaci profil, ktorý je nevyhnutný pre priľnavosť ďalších povrchových úprav. Nižšie vás prevedieme celým postupom krok za krokom.
Čo sa deje s kovovým dielom počas tryskania
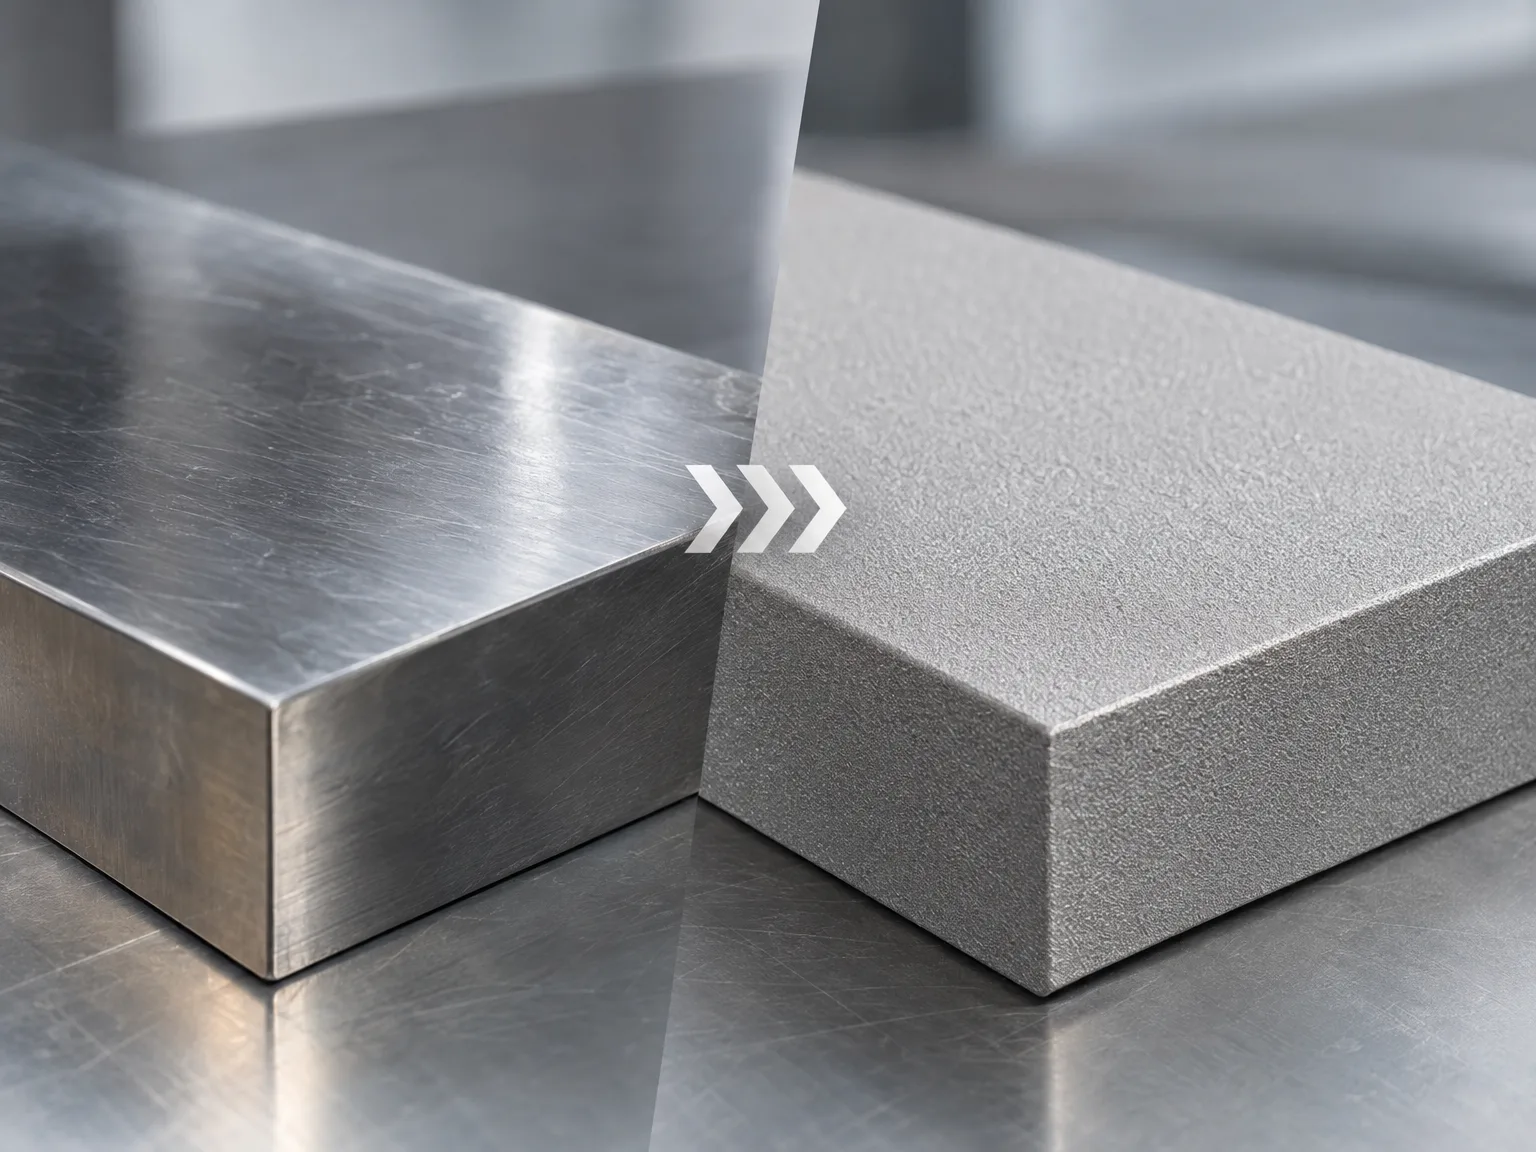
Pri tryskaní dopadá na povrch kovu prúd abrazíva hnaný stlačeným vzduchom alebo odstredivým kolesom. Každé zrno pri náraze odtrhne hrdzu, okuje a staré vrstvy a zároveň vytvorí jemný reliéf. Tento reliéf sa odborne nazýva kotviaci profil a je kľúčový pre následnú priľnavosť náterov.
Na Slovensku sa pre tento proces používajú pojmy tryskanie alebo otryskávanie. Hovorové slovo pieskovanie sa tradične spája s obrábaním pieskom, no v profesionálnej praxi ho nahrádzajú syntetické a kovové abrazíva, ktoré pracujú čistejšie a predvídateľnejšie.
Výsledkom nie je len vizuálne čistý povrch, ale aj kontrolovaná drsnosť. Mieru čistoty posudzujeme podľa vizuálnych stupňov prípravy ocele, drsnosť a profil zasa pomocou porovnávacích etalónov. Takto vieme, či je diel pripravený na lakovanie, komaxitovanie alebo ďalšie spracovanie.
Dôležité je, že diel sa počas procesu mechanicky namáha. Pri správnom nastavení tlaku a abrazíva zostáva geometria zachovaná, pri príliš agresívnom nastavení však hrozí deformácia tenkých plechov. Preto k príprave pristupujeme s ohľadom na hrúbku a druh materiálu.
Ako prebieha tryskanie kovov krok za krokom
Celý proces má logickú postupnosť, ktorá začína dávno pred samotným prúdom abrazíva. Najprv diel prevezmeme, posúdime jeho stav, mieru korózie a určíme cieľový stupeň čistoty. Potom nasleduje odmastenie a odstránenie organických nečistôt, aby sa mastnota nevtlačila do povrchu.
Keď je diel pripravený, prechádzajú citlivé miesta maskovaním. Chránime závity, lícované otvory, tesniace plochy a výrobné štítky. Následne diel vložíme do komory alebo na pracovisko, kde operátor vedie prúd abrazíva rovnomerne po celej ploche.
- Prevzatie dielu a kontrola vstupného stavu a geometrie.
- Odmastenie a odstránenie hrubých nečistôt.
- Maskovanie citlivých plôch a prvkov, ktoré sa nesmú narušiť.
- Samotné tryskanie na požadovaný stupeň čistoty a profil.
- Odprášenie a vyčistenie povrchu stlačeným vzduchom alebo vákuovo.
- Výstupná kontrola a odovzdanie alebo presun na lakovanie.
Po dokončení je dôležité dodržať krátke technologické okno pred nanesením základného náteru. Vlhkosť vzduchu totiž môže na čerstvo otryskanej oceli vyvolať tzv. náletovú hrdzu. Preto celý sled krokov plánujeme tak, aby medzi čistením a ďalšou úpravou neostával zbytočný časový odstup.
Príprava a odmasťovanie dielu pred tryskaním
Príprava rozhoduje o tom, či bude výsledok trvácny. Ak sa diel dostane do komory zamastený alebo pokrytý olejom, prúd abrazíva mastnotu nevyčistí, ale ju vtlačí do mikropórov kovu. Taký povrch potom pôsobí čisto, no náter na ňom nedrží a časom sa odlupuje.
Preto pred tryskaním vždy odporúčame odmastenie a odstránenie organických nečistôt. Pri silne zaolejovaných alebo zamazaných dieloch, napríklad z prevádzky strojov, je vhodné chemické alebo tepelné odmastenie ešte pred dodaním do dielne. Čím čistejší diel dorazí, tým predvídateľnejší je celý ďalší postup.
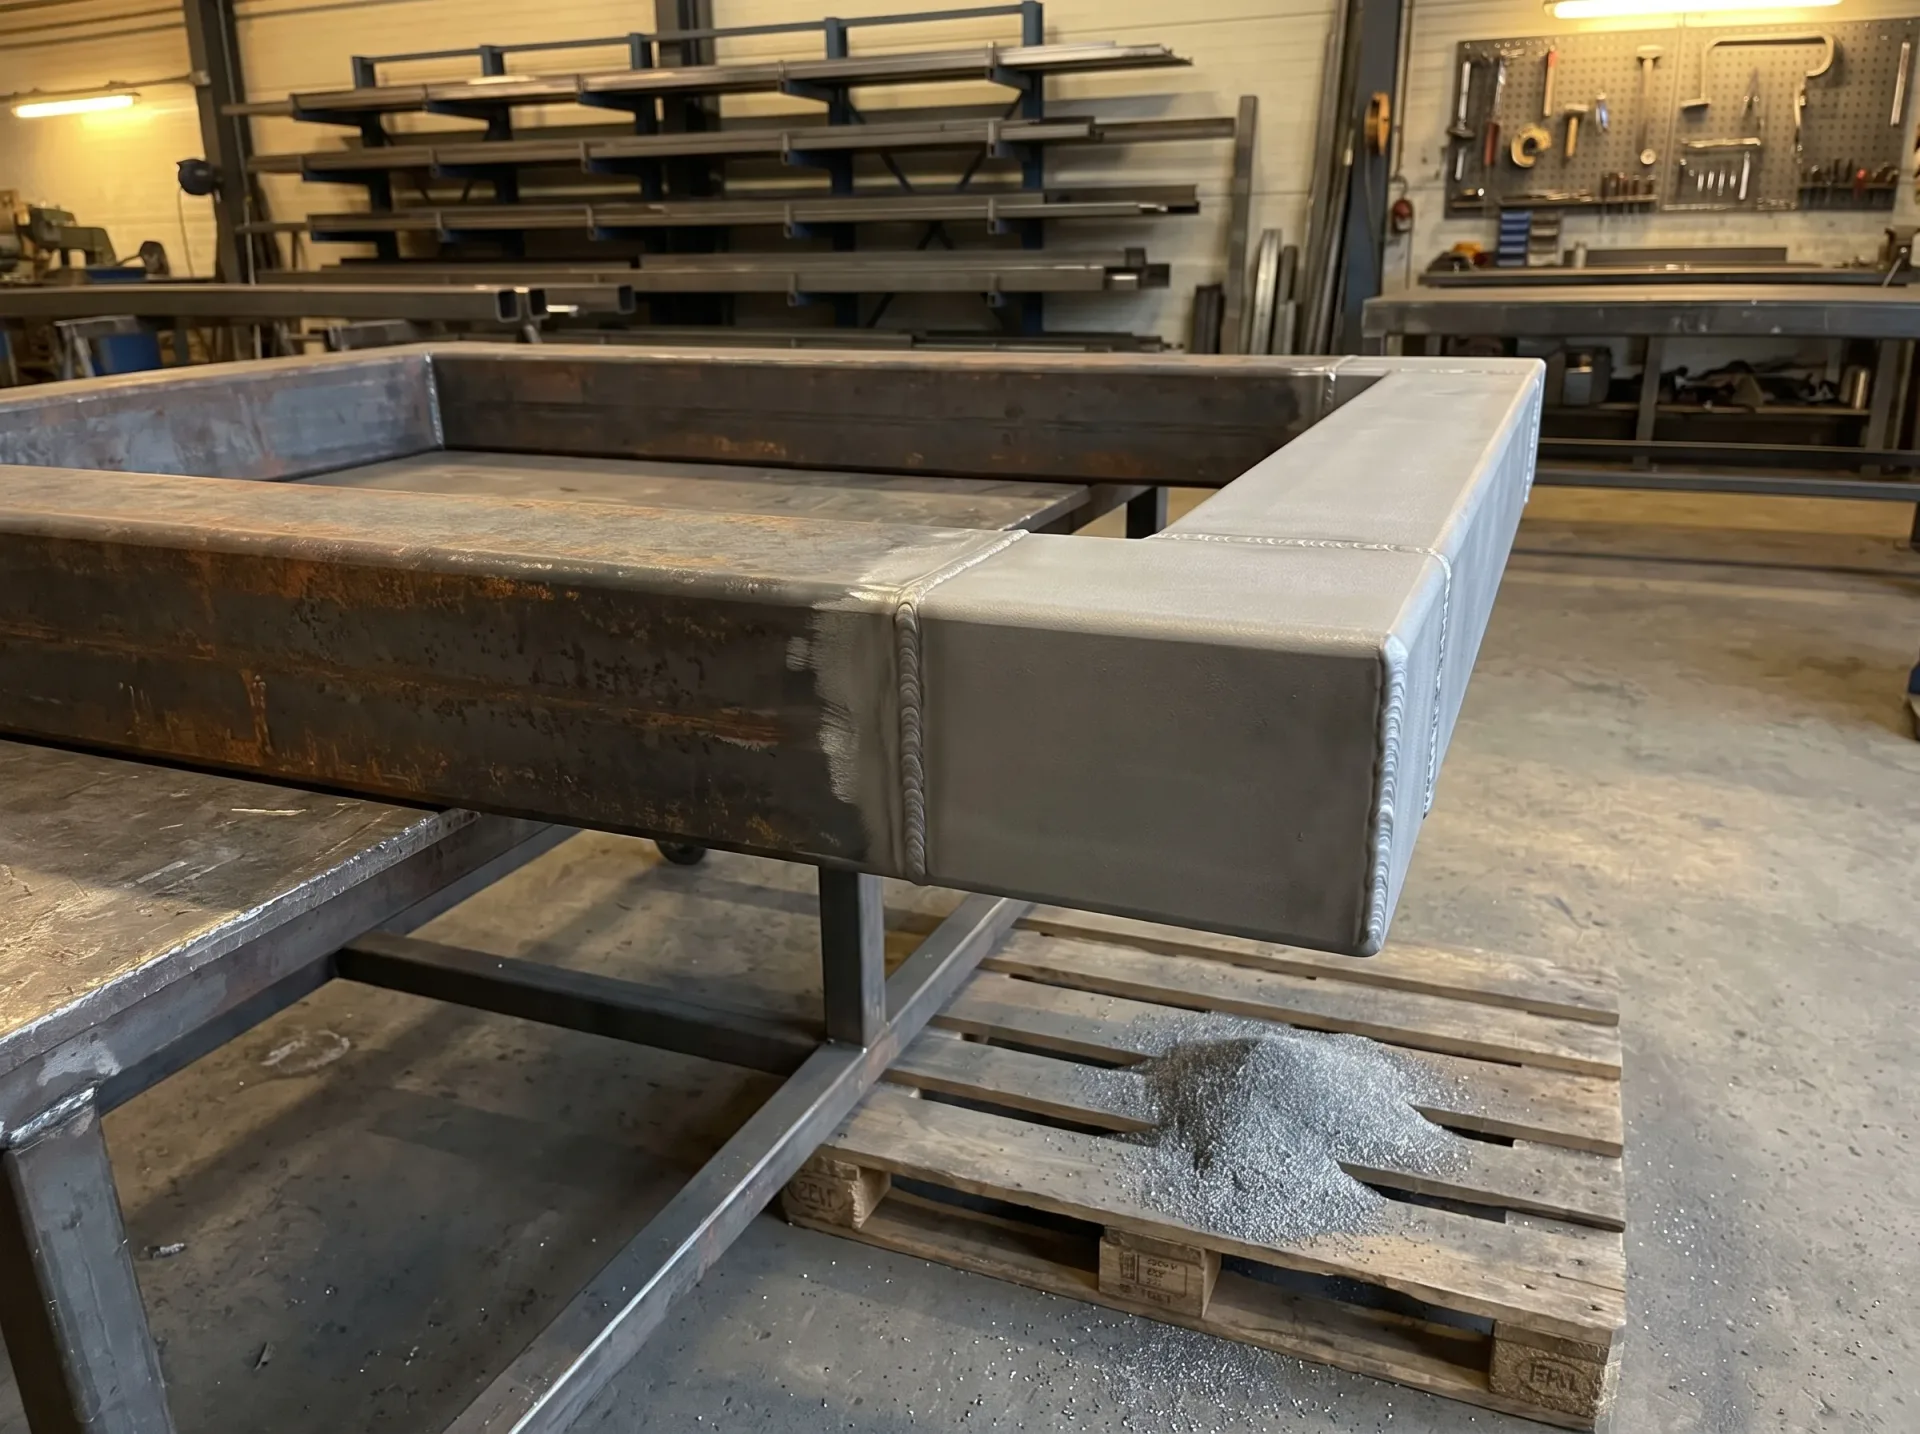
Súčasťou prípravy je aj rozhodnutie, čo sa nesmie otryskať. Gumové a plastové časti, ložiská, tesnenia a elektrické prvky je rozumné demontovať. To, čo ostáva na diele, chránime maskovaním, aby sme predišli poškodeniu funkčných plôch a zbytočným opravám.
Nakoniec si spolu ujasníme cieľ: aký kov spracúvame, aký je vstupný stav povrchu a aká povrchová úprava bude nasledovať. Tieto informácie priamo ovplyvňujú voľbu abrazíva aj tlaku, takže ich riešime hneď na začiatku, nie až počas práce.
Aké abrazíva sa pri tryskaní používajú
Voľba abrazíva závisí od druhu kovu, jeho hrúbky a od toho, čo s povrchom plánujeme ďalej. Pre hĺbkové čistenie ocele a tvorbu výrazného kotviaceho profilu sa bežne používa ostrohranná oceľová drť, oceľový granulát a syntetický korund. Tieto materiály dokážu odstrániť pevnú hrdzu a okuje.
Na farebné kovy, nerez a jemnejšie profily sa hodia šetrnejšie médiá, ako sklenené mikroguľôčky, teda balotina, prípadne sóda. Tie povrch skôr zjednotia a zmatnia, než aby ho hlboko narušili. Pri hliníku a tenkých dieloch je práve citlivosť abrazíva rozhodujúca.
| Abrazívo | Vhodné pre | Typický efekt |
|---|---|---|
| Oceľová drť, granulát | Hrubšia oceľ, silná korózia | Hĺbkové čistenie, výrazný profil |
| Syntetický korund | Oceľ, náročné nečistoty | Ostrý kotviaci profil pod náter |
| Balotina (sklenené mikroguľôčky) | Nerez, farebné kovy | Satinovanie, jemné zmatnenie |
| Sóda | Citlivé a tenké diely | Šetrné čistenie bez agresie |
Oceľové a korundové abrazíva sú spravidla opakovane použiteľné, čo znižuje množstvo odpadu. Konkrétne médium vyberáme podľa materiálu a cieľovej úpravy, aby sme dosiahli potrebnú čistotu bez poškodenia dielu.
Prečo je tryskanie dôležité pred lakovaním
Náter alebo prášková farba drží len na dobre pripravenom podklade. Tryskanie odstráni hrdzu, okuje a staré vrstvy a zároveň vytvorí drsný profil, do ktorého sa farba mechanicky zakotví. Bez tejto prípravy by povlak postupne strácal priľnavosť a koróznu ochranu.
Na Slovensku sa čistota oceľového podkladu pred nanášaním náterov posudzuje podľa normy pre vizuálne stupne prípravy povrchu. Tá definuje stupne Sa 1, Sa 2, Sa 2½ a Sa 3, pričom pre kvalitné antikorózne a práškové systémy sa najčastejšie vyžaduje Sa 2 alebo Sa 2½. Drsnosť a profil povrchu sa hodnotia podľa normy pre profil povrchu pomocou porovnávacích etalónov.
Dôležitý je aj stav povrchu po tryskaní. Diel treba dôkladne odprášiť a množstvo zvyškového prachu na oceli sa posudzuje páskovou metódou podľa príslušnej normy. Prach medzi kovom a farbou je totiž častou príčinou neskoršieho odlupovania.
Príprava povrchu tryskaním priamo nadväzuje na ďalšie kroky, ako je práškové lakovanie či komaxitovanie. Ak vás zaujíma profesionálne tryskanie kovov ako príprava pred povrchovou úpravou, radi vám poradíme vhodný postup pre váš konkrétny diel.
Ako dlho trvá proces tryskania
Trvanie tryskania nie je fixné, pretože závisí od viacerých faktorov. Rozhodujúci je vstupný stupeň skorodovania materiálu, ktorý sa podľa korozívnej škály označuje stupňami A až D, ďalej geometria dielu a cieľový stupeň čistoty Sa. Silne skorodovaný a členitý diel si prirodzene vyžiada viac času než hladká, mierne znečistená plocha.
Vplyv má aj zvolené abrazívo a tlak. Agresívnejšie médium čistí rýchlejšie, no pri tenkých plechoch je potrebné postupovať opatrnejšie, aby nedošlo k deformácii. Preto niekedy volíme šetrnejší, no o niečo dlhší postup, ktorý zachová rozmerovú stabilitu dielu.
Do celkového času treba rátať aj prípravu a dokončovacie kroky. Odmastenie, maskovanie, odprášenie a výstupná kontrola sú rovnako súčasťou procesu ako samotné čistenie. Pri plánovaní termínu preto hľadíme na celý sled operácií, nielen na minúty v komore.
Keďže po otryskaní treba dodržať technologické okno pred lakovaním, časový harmonogram zosúlaďujeme tak, aby diel neostal zbytočne dlho bez ochrany. Konkrétny odhad trvania vieme spresniť po obhliadke dielu a po dohode na cieľovej povrchovej úprave.
Čo si pripraviť pri objednávke tryskania
Dobre pripravená objednávka urýchli celý proces a znižuje riziko nedorozumení. Ešte pred dodaním dielu je užitočné premyslieť si, z akého kovu je vyrobený, v akom je stave a čo s ním plánujete ďalej. Tieto informácie nám pomôžu zvoliť správne abrazívo aj tlak.
Pred odovzdaním dielu odporúčame prejsť si jednoduchý kontrolný zoznam:
- Odstrániť alebo demontovať gumové, plastové a elektrické časti, ložiská a tesnenia.
- Zabezpečiť alebo označiť výrobné štítky a plochy, ktoré sa nesmú narušiť.
- Pri silne zaolejovaných dieloch zvážiť predchádzajúce odmastenie.
- Určiť druh kovu a jeho približnú hrúbku, najmä pri tenkých plechoch.
- Vopred povedať, aká povrchová úprava bude nasledovať, napríklad lakovanie.
Pomôže aj informácia o tom, ako sa diel používa a ktoré plochy sú funkčné. Lícované otvory, závity a tesniace hrany totiž chránime maskovaním, aby si zachovali presnosť. Čím viac vieme vopred, tým cielenejšie nastavíme proces.
Ak si nie ste istí niektorými detailmi, nevadí. Stav dielu posúdime pri obhliadke a spoločne určíme vhodný postup aj cieľový stupeň čistoty. Dôležité je, aby sme sa na očakávanom výsledku dohodli ešte pred začatím práce.
Najčastejšie chyby a na čo si dať pozor
Pri tryskaní sa najčastejšie chybuje už v príprave. Ak sa zamastený diel dostane priamo do komory, abrazívo mastnotu zatlačí do povrchu a náter neskôr nedrží. Preto má odmastenie prednosť pred samotným čistením a nemožno ho preskočiť.
Druhým typickým problémom je prekročenie technologického okna. Medzi dokončením tryskania a nanesením základného náteru musí uplynúť len krátky čas, inak sa na čerstvom povrchu objaví náletová hrdza, najmä pri zvýšenej vlhkosti vzduchu. Preto plánujeme nadväznosť krokov tak, aby diel neostal nechránený.
Riziková je aj voľba príliš agresívneho abrazíva alebo vysokého tlaku pri tenkých plechoch. Výsledkom môže byť zdeformovanie plechu, zvlnenie alebo pnutie v materiáli. Tenké a citlivé diely preto spracúvame miernejšie a sledujeme ich geometriu počas procesu.
Chybou býva aj zanedbané maskovanie. Bez ochrany sa môžu poškodiť závity, lícované otvory a tesniace plochy, čo znamená prácnu opravu. Rovnako dôležité je dôkladné odprášenie, pretože zvyškový prach medzi kovom a farbou zhoršuje priľnavosť. Väčšine týchto chýb sa dá predísť jasnou dohodou na začiatku a správnym nastavením procesu podľa druhu kovu.
Zhrnutie a kontakt
Tryskanie je kľúčový krok prípravy kovu, ktorý ovplyvňuje priľnavosť a trvácnosť každej povrchovej úpravy. Správny výsledok stojí na dôkladnej príprave, vhodnom abrazíve, dodržaní stupňa čistoty a krátkeho okna pred lakovaním. Rovnako dôležitá je ochrana citlivých plôch a ohľad na hrúbku materiálu.
Ak plánujete čistenie kovových dielov pred lakovaním alebo ďalším spracovaním, radi vám pomôžeme nastaviť vhodný postup. Stav dielu posúdime, poradíme s abrazívom aj cieľovým stupňom čistoty a dohodneme sa na nadväzujúcich krokoch. Kontaktujte nás a spoločne nájdeme riešenie pre váš konkrétny diel.
FAQ - Často kladené otázky
Dá sa tryskať hliník bez jeho poškodenia?
Áno, hliník sa dá tryskať, no vyžaduje si šetrnejšie médiá, ako sú sklenené mikroguľôčky. Rozhodujúce je zvoliť nižší tlak a vhodné abrazívo, aby sa tenké profily nezdeformovali a povrch sa len zjednotil.
Čím sa líši tryskanie od hovorového pieskovania?
Pieskovanie je tradičné označenie obrábania pieskom. V profesionálnej praxi sa namiesto neho používajú syntetické a kovové abrazíva, ktoré pracujú čistejšie a predvídateľnejšie, preto hovoríme skôr o tryskaní či otryskávaní.
Musí sa diel lakovať hneď po tryskaní?
Po otryskaní je vhodné dodržať krátke technologické okno pred nanesením náteru. Pri vyššej vlhkosti vzduchu totiž hrozí vznik náletovej hrdze, preto sa odporúča naplánovať ďalšiu úpravu bez zbytočného odkladu.
Dá sa otryskať aj starý lakovaný alebo skorodovaný diel?
Áno, tryskanie slúži práve na odstránenie starých náterov, hrdze a okují. Pri silne skorodovaných alebo členitých dieloch proces trvá dlhšie a vhodný postup určíme po obhliadke stavu povrchu.

