 511 775 140
Príprava dielov na laserové zváranie: praktický návod
Kvalitná príprava dielov na laserové zváranie rozhoduje o pevnosti a vzhľade spoja. Poradíme, ako majú hrany, povrch a medzery vyzerať pred zváraním.
OBSAH
- Rezanie kovov: presnosť a kvalita
- Čo je rezanie kovov a prečo na ňom záleží
- Prehľad technológií používaných pri rezaní kovov
- Laserové rezanie kovov a jeho výhody
- Materiály vhodné na rezanie kovov
- Rezanie kovov pomocou CNC technológie
- Estetika a presnosť ako základ kvalitného rezania kovov
- Kde nachádza rezanie kovov svoje uplatnenie
- Kombinácia rezania kovov s ďalšími spracovateľskými operáciami
- Vplyv kvality rezania kovov na finálny produkt
- Ako vybrať správneho poskytovateľa služieb rezania kovov
- Skúsenosti a inovácie v oblasti rezania kovov
Dobre pripravené diely sú základom pevného a čistého laserového zvaru. Pred zváraním musia mať presne opracované hrany, čistý a suchý povrch bez olejov, hrdze a oxidov a vhodne nastavenú medzeru spoja. V tomto článku vysvetlíme, ako má príprava dielov na laserové zváranie vyzerať krok za krokom.
Ako majú vyzerať diely pred laserovým zváraním
Diely, ktoré vstupujú do procesu zvárania, by mali mať čisto a presne opracované hrany. Ideálne sú rezy z laserového rezania dusíkom, pretože nezanechávajú hrubú oxidovú vrstvu a hrany sú hladké a rozmerovo stabilné. Ak boli diely rezané kyslíkom, na hranách vzniká okuja, ktorú treba pred zváraním odstrániť, inak spoj zhorší.
Rovnako dôležitá je rovinnosť dosadacích plôch. Čím presnejšie k sebe diely dosadajú, tým lepšie laserový lúč spoj pretaví. Otrepy po rezaní či ohýbaní treba odstrániť, aby sa diely nedotýkali len v jednom bode a nevznikala premenlivá medzera.
Pred založením do prípravku skontrolujte aj geometriu - pravý uhol, rovnobežnosť hrán a celkové rozmery. Deformácie z predchádzajúcich operácií, napríklad z ohýbania, sa pri zváraní prejavia ešte výraznejšie. Diel by mal byť suchý, zbavený mastnoty a bez zvyškov chladiacich či rezných kvapalín.
V praxi platí jednoduché pravidlo: čím lepšie diely pripravíte, tým menej problémov nastane počas zvárania a tým kvalitnejší bude výsledný spoj. Dôsledná príprava zároveň šetrí čas pri následnom dokončovaní povrchu.
Prečo je čistota povrchu pri zváraní rozhodujúca
Čistota povrchu patrí k najdôležitejším podmienkam kvalitného laserového zvaru. Nečistoty, oleje, hrdza či vlhkosť na spájaných hranách vedú k tvorbe pórovitosti, plynových inklúzií a k zhoršeniu geometrie zvaru. Laserový lúč pôsobí na veľmi malú plochu vysokou energiou, takže akékoľvek znečistenie sa okamžite prejaví v tavnom kúpeli.
Pri zváraní sa nečistoty rýchlo odparujú a uvoľnené plyny nestihnú uniknúť z tuhnúceho kovu. Vznikajú tak dutiny a póry, ktoré znižujú pevnosť spoja a kazia jeho vzhľad. Rovnako problematické sú zvyšky mazív a odmasťovacích prostriedkov, ktoré sa pri rýchlom ohreve menia na splodiny.
Preto sa hrany pred zváraním odmasťujú a zbavujú oxidových povlakov aj okují po rezaní. Pri niektorých materiáloch treba povrch mechanicky očistiť tesne pred zváraním, aby sa znovu nestihol znečistiť alebo zoxidovať.
Na čistenie sa podľa materiálu používajú rôzne postupy - odmastenie vhodným prípravkom, mechanické obrúsenie alebo kefovanie nerezovou kefou vyhradenou len pre daný kov. Pri nereze je dôležité nepoužívať náradie, ktorým sa predtým opracúvala uhlíková oceľ, aby sa do povrchu nevniesli častice, ktoré neskôr podliehajú korózii. Očistené diely je vhodné chrániť pred odtlačkami prstov a prachom až do momentu zvárania.
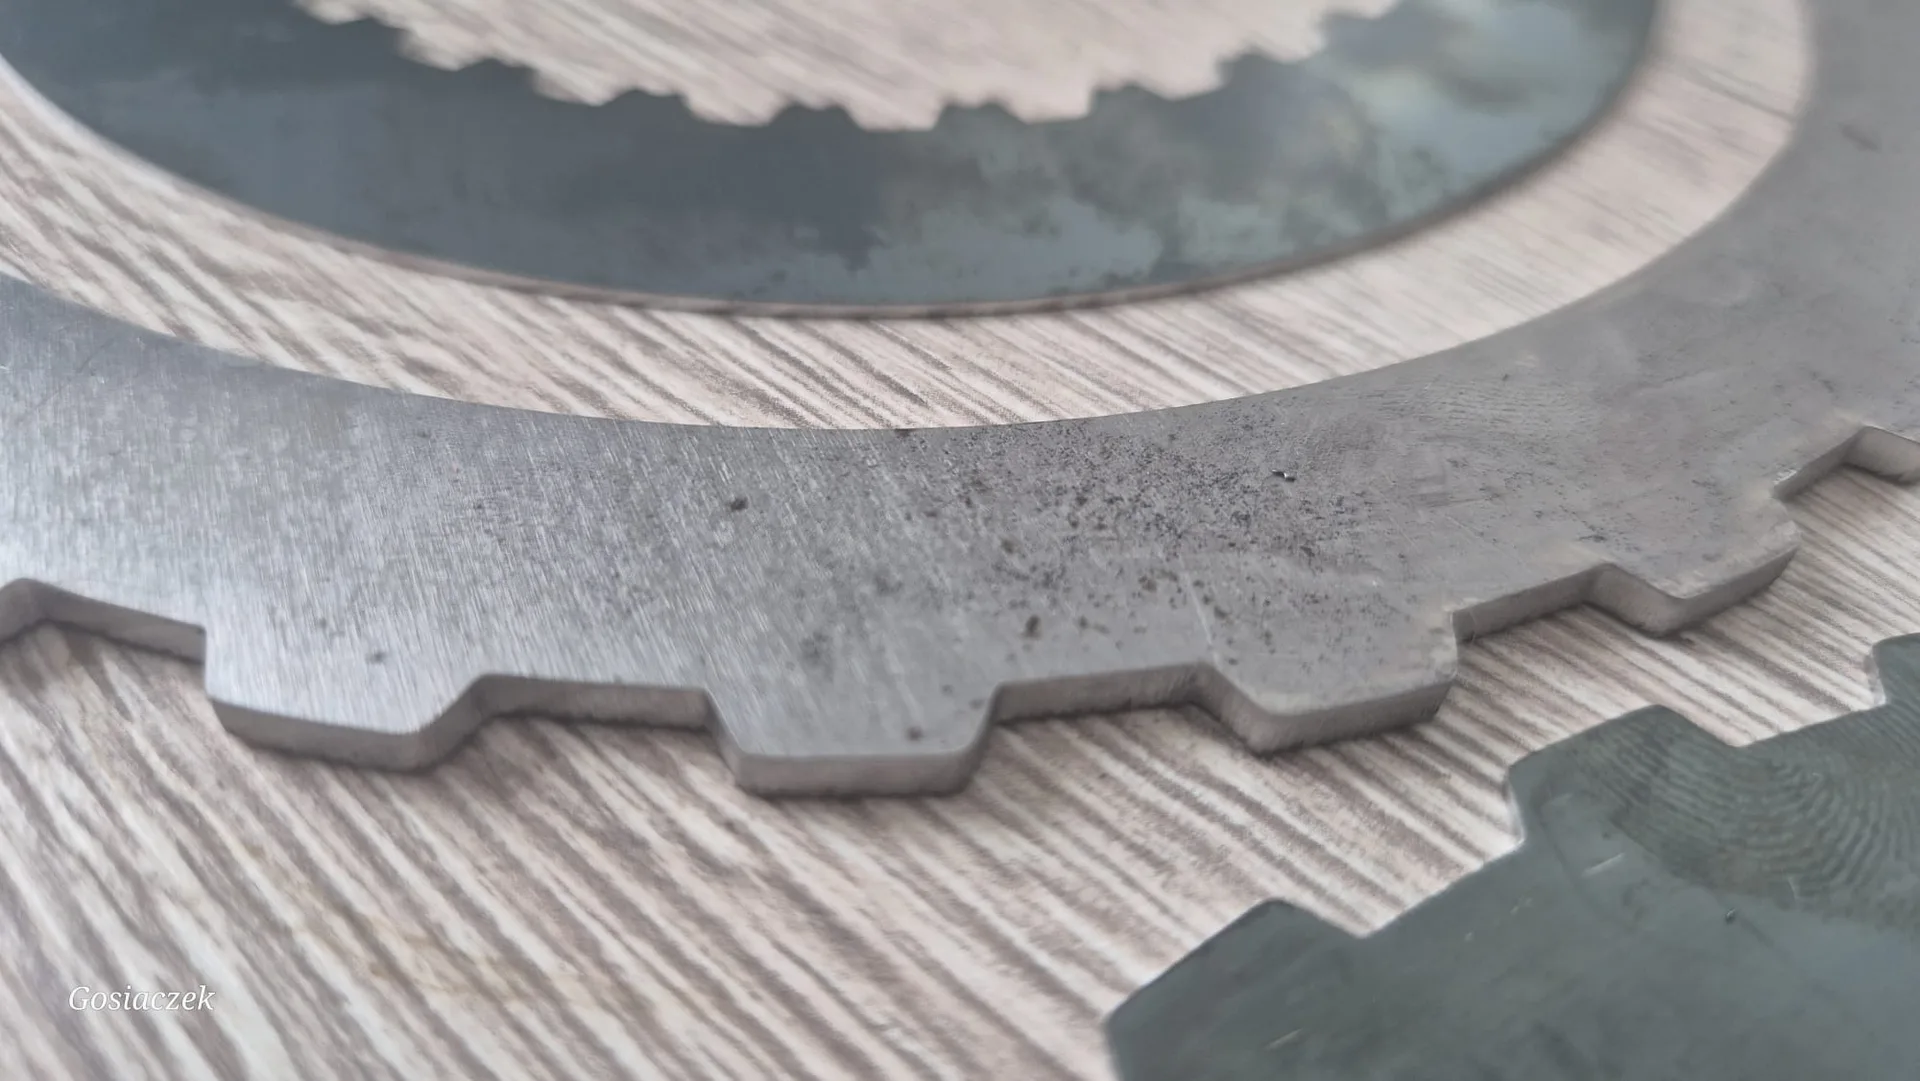
Čistý a suchý povrch je teda nielen otázkou estetiky, ale predovšetkým mechanickej pevnosti a tesnosti spoja. Dôkladné čistenie sa vráti v podobe stabilného a opakovateľného výsledku.
Aké medzery a tolerancie spojov sú vhodné
Pri klasickom autogénnom laserovom zváraní bez prídavného materiálu je presnosť spasovania hrán rozhodujúca. Veľmi malá ohnisková stopa lasera vyžaduje minimálnu medzeru spoja - ak je odstup príliš veľký, lúč môže medzerou prejsť bez toho, aby spoj pretavil. Výsledkom býva neprevarený alebo prepadnutý zvar.
Práve preto sa pri autogénnom zváraní kladie taký dôraz na kvalitu predchádzajúceho rezania a na tesné dosadnutie dielov. Spoj by mal byť po celej dĺžke rovnomerný, bez striedania úzkych a širokých úsekov.
Ak nie je možné dosiahnuť presnú medzeru, riešením býva zváranie s automatickým podávaním drôtu alebo hybridné zváranie. Prídavný materiál dokáže premostiť väčšiu medzeru a znížiť nároky na toleranciu spasovania. Voľba spôsobu teda závisí od geometrie dielov a od toho, ako presne sa dajú pripraviť.
Pri rozhodovaní medzi autogénnym a hybridným postupom pomáha vopred ujasniť, aká je požadovaná pevnosť spoja, či bude namáhaný staticky alebo dynamicky a v akom prostredí bude diel pracovať. Pri tenkostenných dieloch býva kritická aj pohľadová strana zvaru. Tieto informácie nám pomôžu navrhnúť vhodnú medzeru aj spôsob spájania ešte pred samotnou výrobou.
Pri návrhu spoja treba myslieť aj na jeho typ - tupý spoj, preplátovaný alebo kútový. Každý z nich má iné nároky na dosadnutie a prístup lúča. Konkrétne tolerancie vždy odporúčame konzultovať vopred, pretože závisia od hrúbky, materiálu a tvaru dielu.
Ktoré materiály sa dajú laserovo zvárať
Laserové zváranie zvláda široké spektrum kovov. Medzi bežne spájané materiály patria uhlíkové ocele, nerezové ocele a hliníkové zliatiny, laserovo sa dá zvárať aj meď, mosadz a titán. Každý materiál má však svoje špecifiká, ktoré ovplyvňujú prípravu dielov.
Hliník si vyžaduje osobitnú pozornosť. Na povrchu sa tvorí vrstva oxidu hliníka, ktorá má podstatne vyššiu teplotu tavenia ako samotný kov. Túto vrstvu treba odstrániť tesne pred zváraním, inak bráni správnemu pretaveniu a spôsobuje vady. Nerez a uhlíkové ocele sú na prípravu menej náročné, aj tu však platí nutnosť čistého a odmasteného povrchu.
Pri kombinovaní rôznych kovov alebo zliatin v jednom spoji treba počítať s tým, že každý z nich sa taví a tuhne inak. Rozdielna tepelná vodivosť a odrazivosť ovplyvňujú nastavenie procesu aj prípravu hrán. Preto sa takéto spoje posudzujú individuálne.
Nasledujúca tabuľka zhŕňa typické materiály a na čo pri ich príprave myslieť:
| Materiál | Na čo dbať pri príprave |
|---|---|
| Uhlíková oceľ | Odstránenie okují a hrdze, odmastenie hrán |
| Nerezová oceľ | Čistý a suchý povrch, zamedzenie znečisteniu |
| Hliníkové zliatiny | Odstránenie oxidovej vrstvy tesne pred zváraním |
| Meď a mosadz | Dôkladné čistenie a zohľadnenie odrazivosti |
| Titán | Vysoká čistota povrchu a ochrana pred znečistením |
Správny výber prípravy podľa materiálu je základom pevného spoja a predchádza mnohým vadám.
Čo zhoršuje kvalitu laserového zvaru
Kvalitu laserového zvaru zhoršuje najmä znečistený alebo nevhodne pripravený povrch. Okuja po kyslíkovom rezaní, hrdza, oleje a vlhkosť sú najčastejšími príčinami pórov, trhlín a nepravidelného tavenia. Diel s hrubou oxidovou vrstvou by nemal ísť priamo pod lúč bez očistenia.
Problémom je aj nesprávna medzera spoja. Príliš veľký odstup vedie k neprevaru, nerovnomerná medzera zase k striedavej kvalite po dĺžke zvaru. Rovnako škodí zlé upnutie, keď sa diely počas zvárania pohnú a geometria spoja sa zmení.
Negatívne pôsobia aj zvyšky z predchádzajúcich operácií - rezné kvapaliny, brúsny prach či mastnota z manipulácie. Pri hliníku je typickou chybou vynechanie odstránenia oxidu, pri reflexných kovoch podcenenie ich správania pri pohltení energie.
Časté sú aj chyby v návrhu spoja - zle zvolený typ spoja, nedostatočný prístup lúča k miestu zvaru alebo spoj umiestnený do rohu, kam sa optika ťažko dostane. Rovnako škodí striedanie materiálov s veľmi odlišnou hrúbkou, keď tenší diel prehorí skôr, než sa hrubší prevarí.
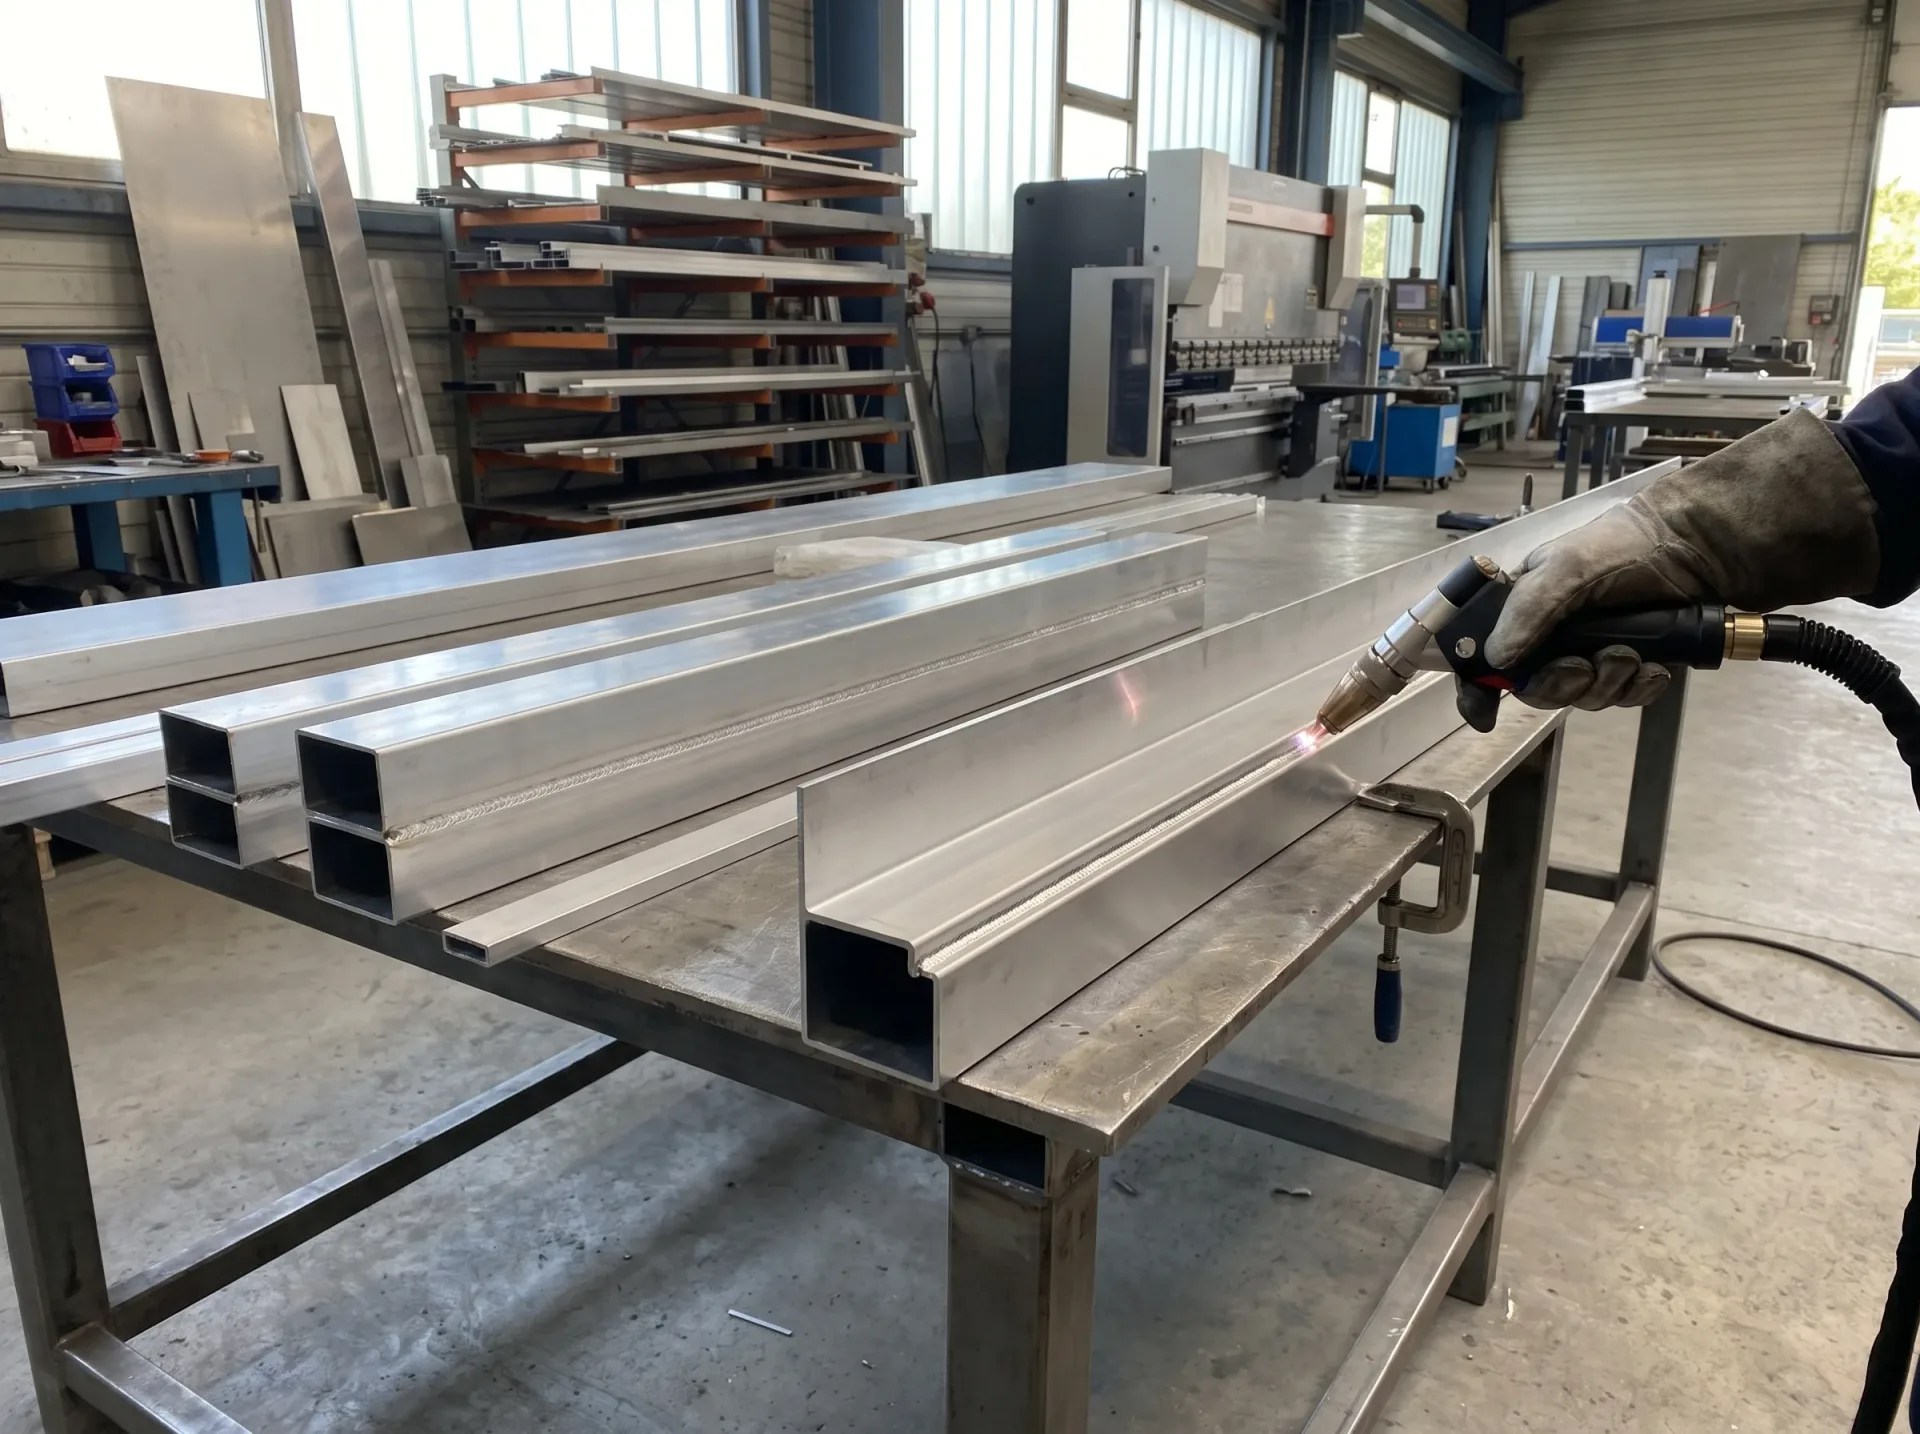
Ďalším faktorom je tepelné ovplyvnenie okolia zvaru. Pri nesprávnom postupe vzniká širšia teplom ovplyvnená zóna a deformácie dielu. Preto sa oplatí celý proces - od rezania cez čistenie až po upnutie - vnímať ako jeden celok, v ktorom každý krok ovplyvňuje konečný výsledok.
Upínanie a polohovanie dielov pred zváraním
Upínanie a polohovanie dielov je rovnako dôležité ako čistota a presnosť hrán. Aj dokonale pripravené diely sa pokazia, ak sa počas zvárania pohnú alebo zmenia vzájomnú polohu. Úlohou upínacích prípravkov je udržať stálu medzeru a geometriu spoja po celý čas prechodu lúča.
Pri voľbe prítlaku platí rovnováha - dostatočný, aby diely pevne držali a dosadali k sebe, no nie taký, aby ich zdeformoval alebo vyvolal pnutie. Prípravok by mal diel podoprieť čo najbližšie k miestu zvaru, kde hrozí najväčší pohyb a tepelná deformácia.
Pri tenkých plechoch je riziko skrútenia vyššie, preto sa používa viac oporných bodov a rovnomernejší prítlak. Dôležitý je aj voľný prístup lúča k spoju a priestor pre prípadné ochranné plyny.
Dobre navrhnuté upnutie zvyšuje opakovateľnosť - každý kus vychádza rovnako, čo je pri sériách zásadné. Ak potrebujete presné a opakovateľné spoje, naše laserové zváranie kovov kombinuje starostlivú prípravu dielov s moderným vybavením. Správne polohovanie tak spolu s čistým povrchom tvorí základ spoľahlivého zvaru.
Normy a kvalitatívne požiadavky na zvary
Kvalita laserových zvarov sa opiera aj o technické normy, ktoré stanovujú požiadavky na prípravu spojov a na výsledný zvar. Pre spájanie ocele lúčom poskytuje odporúčania norma STN EN ISO 9692-1, ktorá sa venuje príprave zvarových spojov. Všeobecné technické pokyny pre zváranie kovov laserovým lúčom sú zhrnuté v norme STN EN 1011-6.
Požiadavky a stupne kvality spojov zváraných elektrónovým a laserovým lúčom pre ocele, nikel, titán a ich zliatiny upravuje norma STN EN ISO 13919-1. Tá priraďuje jednotlivým chybám stupne kvality, pričom stupeň B predstavuje najprísnejšie požiadavky na zvar.
Vo výrobných prevádzkach sa technológia laserového zvárania spracúva a kvalifikuje na základe technologického postupu zvárania (WPS) podľa normy STN EN ISO 15609-4. Takýto postup umožňuje proces opakovať a kontrolovať.
Pre bežného zákazníka nie je nutné poznať všetky normy do detailu. Dôležité je vedieť, že profesionálna príprava dielov a dodržanie technologického postupu stoja za každým kvalitným zvarom. Konkrétne požiadavky vždy odporúčame prekonzultovať podľa typu dielu a jeho použitia.
Na čo sa opýtať pred zadaním zvárania
Pred odovzdaním dielov sa oplatí ujasniť niekoľko praktických otázok, ktoré ovplyvnia prípravu aj výsledok. Zistite, akým spôsobom boli diely rezané, pretože od toho závisí, či bude potrebné odstrániť okuju alebo oxidovú vrstvu. Dôležité je aj to, či diely prešli ohýbaním, keďže deformácie z tejto operácie sa pri zváraní prejavia výraznejšie.
Pri zadaní pomáha opísať, kde bude spoj namáhaný a či bude viditeľný, prípadne či bude diel neskôr práškovo lakovaný. Spoj pod lak má iné nároky ako spoj, ktorý zostane v konštrukcii skrytý. Užitočné je uviesť aj materiál a jeho hrúbku, aby sa dal zvoliť vhodný postup a medzera.
Ak diely vznikali vo viacerých krokoch alebo u rôznych dodávateľov, spomeňte to - rozdielne tolerancie môžu ovplyvniť dosadnutie. Čím viac informácií máme vopred, tým lepšie vieme navrhnúť prípravu dielov aj celý technologický postup. V prípade pochybností diely radi posúdime a odporučíme ďalší krok.
Zhrnutie a kontakt
Príprava dielov na laserové zváranie rozhoduje o pevnosti, tesnosti aj vzhľade výsledného spoja. Kľúčom sú presne opracované hrany, čistý a suchý povrch bez okují a oxidov, vhodná medzera spoja a stabilné upnutie. Každý materiál - od ocele cez nerez po hliník - má pritom svoje špecifiká, ktoré treba zohľadniť už pred založením do prípravku.
Ak plánujete spájanie kovových dielov a chcete mať istotu v kvalite prípravy, radi vám poradíme a navrhneme vhodný postup. Ozvite sa nám a spoločne nájdeme riešenie pre vaše diely.
FAQ - Často kladené otázky
Treba diely pred laserovým zváraním vždy brúsiť?
Nie vždy, závisí to od spôsobu rezania a stavu povrchu. Hrany z rezania dusíkom bývajú čisté, zatiaľ čo okuju po kyslíkovom reze či hrubú oxidovú vrstvu treba pred zváraním odstrániť. Vhodný postup vám radi odporučíme podľa materiálu.
Dá sa laserovo zvárať pozinkovaný plech?
Zinková vrstva sa pri zváraní rýchlo odparuje a môže spôsobovať póry v spoji, preto si takýto materiál vyžaduje osobitný prístup. Riešenie závisí od hrúbky vrstvy a typu spoja, a preto odporúčame konkrétny prípad vopred prekonzultovať.
Ako dlho vopred treba diely očistiť?
Najmä pri hliníku a reflexných kovoch je vhodné povrch očistiť tesne pred zváraním, aby sa nestihol znovu zoxidovať alebo znečistiť. Pri oceli a nereze stačí zabezpečiť, aby boli hrany suché, odmastené a bez zvyškov po manipulácii.
Môžem priniesť už rozmerovo hotové diely na zváranie?
Áno, ak majú presne opracované hrany, čistý povrch a dobre dosadajú k sebe. Ak si nie ste istí prípravou alebo toleranciami spoja, radi diely posúdime a navrhneme ďalší postup.

