 511 775 140





Chyby pri návrhu hliníkových profilov
Smer valcovania plechu
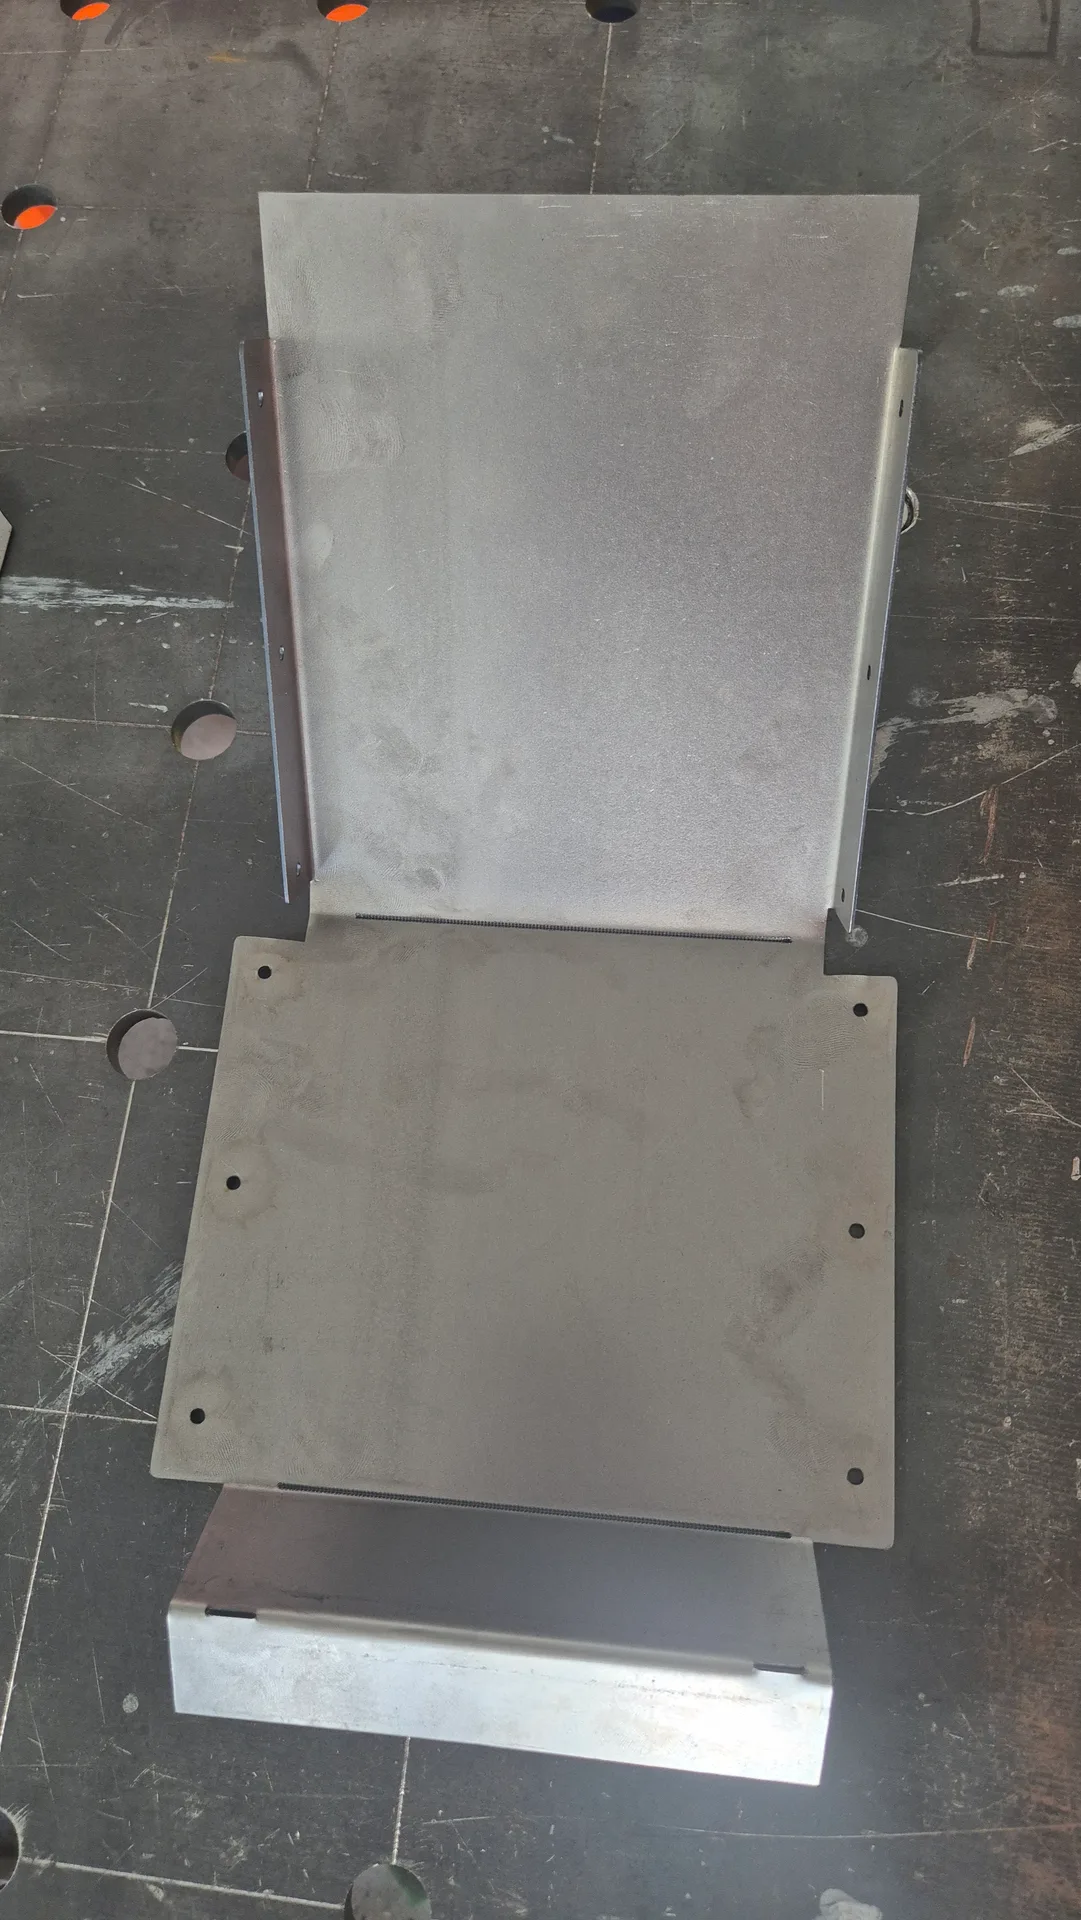
Trhliny vznikajú nečakane. Keď niekto navrhne ohyb rovnobežne so smerom valcovania materiálu, plech v mieste ohybu jednoducho praskne a dielce potom musíte vyhodiť do šrotu. Správne otočenie polotovaru pred začiatkom práce je základ úspechu. Ohýbanie hliníka v Spišskej Novej Vsi realizujeme s ohľadom na orientáciu vlákien.
Vzdialenosť otvorov od lemu
Otvor sa ľahko deformuje. Ak umiestnite dieru pre skrutku príliš blízko k hrane lisu, materiál pri ohybe otvor potiahne a vytvorí nežiaducu elipsu, do ktorej montážnik neskôr nevsunie spojovací prvok na stavbe. Lisovací nástroj totiž potrebuje dostatok miesta na opretie plochy. Odsadenie musí zostať dostatočne veľké.