 511 775 140





Časté chyby pri príprave hliníkových dielov
Mastnota a nečistoty
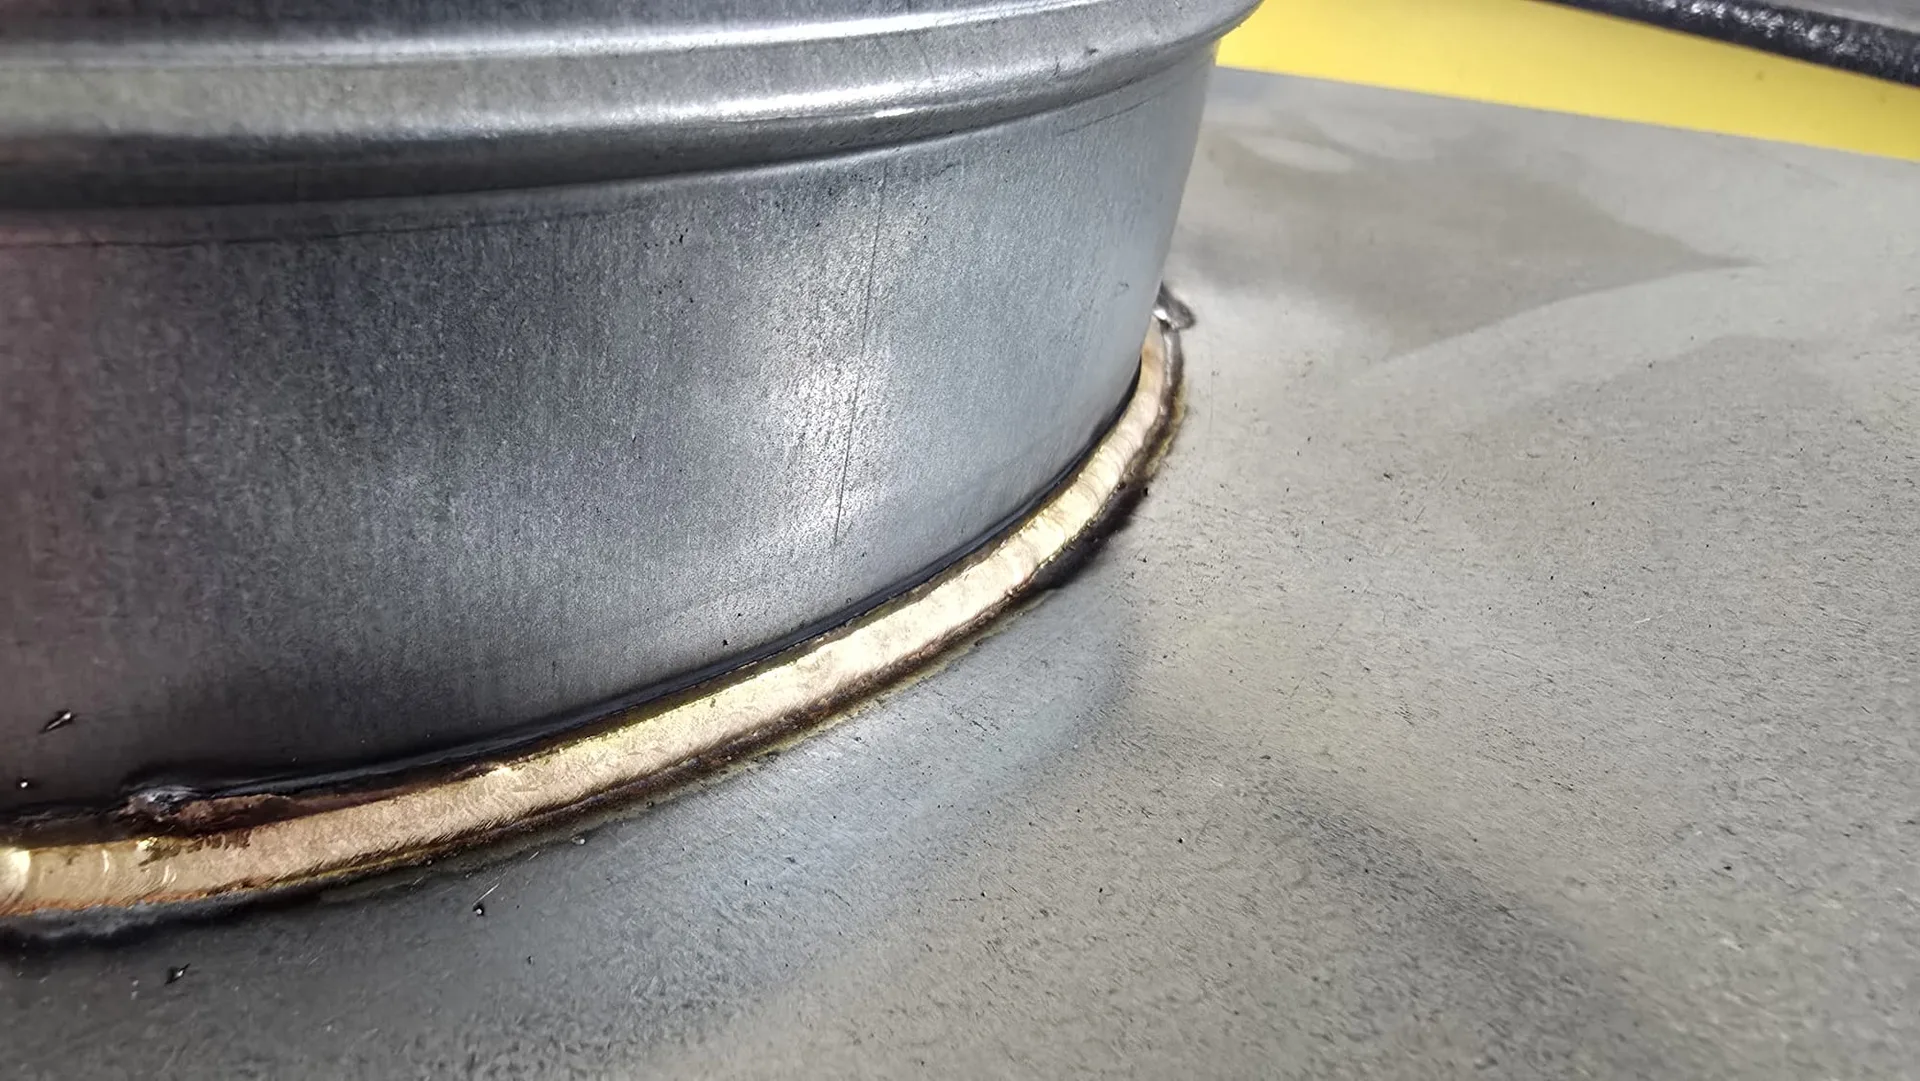
Povrch musí byť čistý. Zvyšky chladiacej kvapaliny z frézovania alebo odtlačky mastných prstov vytvoria v tavenine okamžite póry, ktoré spoj oslabia a znehodnotia celú zákazku, pričom lokálne zváranie hliníka laserom v Malackách vyžaduje precízne odmastenie technickým liehom tesne pred prácou. Špina ničí optiku. Aj drobné zrnko prachu spáli lúč a preruší kontinuitu zvarovej húsenice.
Nevhodná medzera spojov
Lúč medzeru nepreskočí. Pokiaľ k sebe plechy nedoliehajú s presnosťou na desatiny milimetra, svetelný zväzok preletí škárou bez vytvorenia koreňa zvaru, čo zvyčajne vedie k prepáleniu tenkého materiálu namiesto pevného zliatia hrán dohromady. Pomáha presné upnutie do zváracieho stola. Prítlačné svorky zabránia nežiaducemu pohybu dielca.